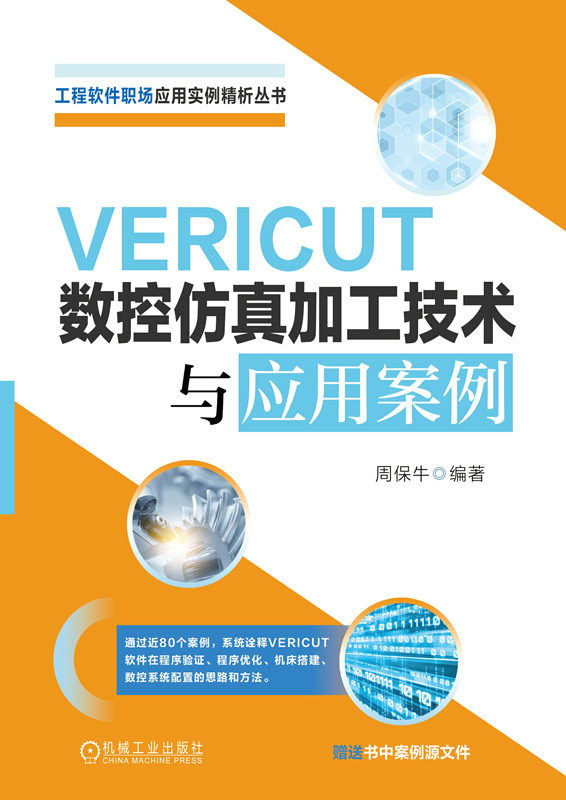


本书共 12 章、近 80 个案例,系统诠释 VERICUT(9.0.1/9.3 版本)软件在程序验证、程序优化、机床搭建及数控系统配置的思想和方法。内容覆盖两轴半卧式、三轴立式、转台四轴、双转台五轴、转台摆头五轴、双摆头五轴、非正交双转台五轴、非正交转台摆头五轴、非正交双摆头五轴加工中心,以及三轴和四轴动力刀架车铣复合机床、八轴五联动三主轴摆头双转台车铣复合加工中心、双刀架车床、车方机、排刀机等几十种典型机床,同时包含换刀、自定心卡盘、顶尖和防护门等自动辅助机构;配套或修改配置了FANUC 类(如华中、新代、精雕等)、SIEMENS 和 HEIDENHAIN 等典型数控系统;通过仿真检验修正了关键编程指令和综合项目复杂程序的正确性;借助 OptiPath、Force 和仅空走刀等全面优化程序,计算加工时间并呈现优化成果;此外,还对笔者已出版的《UG NX 后处理技术及实用案例》中专门设计的、具有宽泛工艺和程序等代表性的典型零件,开展了单工位、多工位、多种 G- 代码偏置、NXV 多工位智能化仿真加工验证等工作。为便于读者学 习,赠送书中案例源文件,请联系 QQ296447532 获取。
本书可作为职业本科院校参考学习材料、企业的工程图书,是各级各类数字化制造人员的专业学习用书和参考收藏书籍。
封面
书名页
版权页
前言
目录
第1章 用案例学练基本操作与两轴半卧加多G-代码偏置加工蜗轮箱
1.1 欢迎界面
1.1.1 几个组成部分
1.1.2 VT文件族
1.2 打开练习熟悉仿真界面
1.3 快捷工具条
1.3.1 打开项目
1.3.2 视图选择与显示
1.4 视图选择方块、视图选择环及菜单
1.4.1 视图选择方块
1.4.2 视图选择环及菜单
1.4.3 启用HUD
1.4.4 显示坐标系
1.5 项目树
1.5.1 工具条与侧工具条
1.5.2 项目
1.5.3 坐标系统
1.5.4 G-代码偏置
1.5.5 加工刀具
1.5.6 数控程序与数控子程序
1.6 播放器与播放
1.6.1 进度与指示灯
1.6.2 选择播放内容
1.6.3 播放暂停位置设定
1.6.4 播放
1.6.5 监视状态显示
1.7 VERICUT日志器
1.7.1 日志器视窗
1.7.2 日志器工具条
1.8 几种常用的设置
1.8.1 语言
1.8.2 鼠标方式
1.8.3 背景色设定
1.8.4 界面整理
1.8.5 角色配置
1.9 文件保存
1.9.1 工作目录
1.9.2 保存项目/另存为/保存所有
1.9.3 文件汇总保存
1.9.4 保存过程文件
1.9.5 保存/打开复查文件
1.9.6 添加模板
1.10 两轴半卧加多G-代码偏置加工蜗轮箱
第2章 用三轴加工中心刀具补偿仿真加工典型零件分析测量加工精度
2.1 已知数控加工工艺
2.2 已知数控加工程序
2.3 调出已有机床
2.3.1 打开已有项目并另存
2.3.2 修改毛坯添加设计
2.3.3 配置组件/模型以找正毛坯/设计
2.3.4 刀具管理器配置钻铣刀具
2.3.5 导入程序
2.3.6 创建工件坐标系
2.3.7 设定G-代码偏置对刀
2.3.8 刀具长度补偿选择和编程方法
2.3.9 刀具半径补偿
2.3.10 计算设定最短刀具长度
2.4 分析刀具轨迹
2.4.1 数控程序预览
2.4.2 数控程序复查
2.4.3 数控程序语法检查
2.5 分析模型
2.5.1 自动比较报告偏差信息
2.5.2 比较测定模型
2.6 测量
2.6.1 测量尺寸的样式设定
2.6.2 设置
2.6.3 特征/记录
2.6.4 距离/角度
2.6.5 孔深
2.6.6 模型信息
2.7 处理程序错误信息
2.8 更换华中数控系统仿真加工
2.9 显示机床偏置
第3章 搭建转台四轴铣床联动与多偏置定向加工
3.1 机床模型分析
3.1.1 分析创建机床模型
3.1.2 导出组件模型
3.2 创建数控机床
3.2.1 新建文件并添加控制
3.2.2 添加拖放组件
3.2.3 添加拖放模型
3.3 组件坐标系不动配置模型
3.3.1 模型对话框的公共设置
3.3.2 配置模型
3.3.3 配置组合
3.3.4 配置旋转
3.3.5 配置移动
3.3.6 配置坐标系
3.3.7 配置镜像
3.3.8 配置矩阵
3.4 配置组件与锁定模型开关
3.4.1 配置组件
3.4.2 加速/减速
3.4.3 移动组件与锁定模型开关
3.5 机床设定
3.5.1 行程极限设置
3.5.2 手工数据输入
3.5.3 碰撞干涉设置
3.5.4 轴优先设置
3.5.5 机床初始位置设定
3.5.6 机床参考位置设定
3.5.7 旋转轴的旋转台型
3.6 典型零件仿真工艺与程序
3.6.1 同心加工工艺与程序
3.6.2 偏心加工工艺
3.7 同心仿真加工
3.7.1 导入程序刀具与添加毛坯设计
3.7.2 创建多坐标系统
3.7.3 从到定位多G-代码偏置对刀
3.7.4 刀具长度半径补偿
3.7.5 仿真运行
3.7.6 输入偏置定位多G-代码偏置对刀仿真
3.8 偏心仿真加工
3.8.1 另存文件
3.8.2 装偏工件
3.8.3 重新后处理、输出程序、导入
3.8.4 仿真加工
3.9 CLSF文件仿真加工
3.9.1 获得CLSF文件
3.9.2 选择数控程序类型导入CLSF文件
3.9.3 给程序分配坐标系
3.9.4 换刀切刀描述
3.9.5 仿真运行
第4章 FANUC系统双转台五轴加工中心仿真
4.1 分析现有机床
4.1.1 数控系统与RTCP和转台定位器
4.1.2 点与坐标系
4.1.3 自动换刀装置ATC
4.1.4 查看机床设定及换刀位置
4.1.5 查看旋转轴台型设定
4.1.6 查看RTCP设定与其功能验证
4.2 典型零件加工工艺
4.3 同心无RTCP仿真加工
4.3.1 程序特点
4.3.2 添加毛坯/设计/刀具/程序
4.3.3 创建动态坐标系G54.2Pn并设定G-代码偏置
4.3.4 仿真运行及信息分析处理
4.4 无RTCP偏心仿真加工
4.4.1 偏心装夹毛坯并创建坐标系
4.4.2 移动加工坐标系重新后处理
4.4.3 导入偏心程序仿真加工
4.5 有RTCP任意装偏仿真加工
4.5.1 程序特点G43.4/G68.2/G53.1
4.5.2 装偏毛坯、设计,创建坐标系
4.5.3 导入有RTCP偏心程序仿真加工
4.6 任意倾斜面上配置坐标系统
4.6.1 构造
4.6.2 矩阵
第5章 搭建两种摆头五轴加工中心仿真加工
5.1 搭建摆头转台hei530五轴机床仿真
5.1.1 导出组件模型
5.1.2 新建文件
5.1.3 添加模型及组件
5.1.4 机床设定
5.1.5 检查或设定“七点一长”
5.1.6 旋转设定
5.1.7 偏置表设定
5.1.8 同心安装毛坯设计
5.1.9 建立工件坐标系并设定G-代码偏置
5.1.10 配置刀具导入程序
5.1.11 RTCP同心仿真运行信息分析
5.1.12 RTCP任意偏心装夹仿真
5.2 配置sin840d双摆头五轴机床仿真
5.2.1 另存文件
5.2.2 转换公英制项目单位
5.2.3 创建多面体仿真项目
5.2.4 查看机床设定
5.2.5 检查设定“六点一长”
5.2.6 旋转设定
5.2.7 任意装夹毛坯设计
5.2.8 程序特点
5.2.9 建立工件坐标系设定G-代码偏置
5.2.10 RTCP仿真运行信息分析
5.3 库sin840d双摆头五轴机床仿真
5.3.1 创建文件
5.3.2 设定G-代码偏置运行仿真
第6章 搭建非正交五轴加工中心仿真典型零件
6.1 搭建非正交双转台五轴加工复合多面体
6.1.1 主体结构与非正交平面矢量表达
6.1.2 新建文件添加数控系统fan30im
6.1.3 添加模型及组件
6.1.4 防护及透明显示
6.1.5 机床设定
6.1.6 检查“七点一长”
6.1.7 偏置表设定
6.1.8 旋转设定
6.1.9 导入程序
6.1.10 同心安装毛坯与设计
6.1.11 配置刀具
6.1.12 建立工件坐标系G-代码偏置设定
6.1.13 无RPCP程序有RTCP机床同心仿真
6.1.14 无RPCP程序有RTCP机床偏心仿真
6.1.15 有RPCP程序有RTCP机床同心仿真
6.2 非正交摆头转台五轴加工复合多面体
6.2.1 创建文件添加数控系统hei530
6.2.2 机床主体结构与非正交平面矢量表达
6.2.3 机床设定
6.2.4 刀轨、程序、导入程序、借用刀具
6.2.5 同心安装毛坯设计
6.2.6 建立坐标系统平移到位置设定对刀
6.2.7 RTCP同心仿真及信息分析
6.2.8 RTCP偏心仿真及信息分析
6.3 非正交双摆头五轴多工位加工叶片
6.3.1 创建文件添加数控系统sin840d
6.3.2 非正交平面主体结构及重要参数
6.3.3 机床设定
6.3.4 叶片加工工艺
6.3.5 sin840d_RTCP多工位仿真
6.3.6 fan16im_无RTCP功能刀尖编程多工位仿真
第7章 设定控制系统
7.1 打开控制系统
7.2 字格式
7.2.1 字格式对话框释义
7.2.2 字格式的定义创建案例
7.3 字地址
7.3.1 字地址分类
7.3.2 字地址设置
7.4 控制系统变量
7.4.1 系统变量列表的含义
7.4.2 系统变量的监视维护与应用
7.5 变量选项卡的操作
7.5.1 Variables:所有
7.5.2 Variables:最近
7.5.3 变量:项目
7.5.4 变量:控制系统
7.5.5 Variables:跟踪
7.6 字地址设定应用一例
7.7 控制设定
7.8 高级控制选项
7.9 加工中心换刀子程序
7.9.1 查看换刀机构传动链
7.9.2 查看换刀编程指令及字地址的G-代码处理
7.9.3 换刀动作子程序
第8章 设计动力刀架三轴四轴车铣复合机床仿真加工
8.1 搭建动力刀架三轴车铣复合机床多工位仿真加工抛物线十字联轴器
8.1.1 机床模型
8.1.2 创建文件
8.1.3 添加车铣复合控制
8.1.4 添加组件和模型
8.1.5 配置刀架
8.1.6 用刀塔助手配置刀架
8.1.7 搭建自定心卡盘
8.1.8 自定心卡盘自动夹紧数控系统配置
8.1.9 机床设定
8.1.10 偏置设定
8.1.11 控制设定
8.1.12 抛物线十字联轴器加工工艺及刀轨
8.1.13 配置刀具
8.1.14 导入程序、设定编程方法
8.1.15 安装毛坯、设计,对刀
8.1.16 工位1_右仿真加工与信息分析
8.1.17 保存切削模型
8.1.18 工位_2左多工位掉头仿真加工
8.2 搭建四轴动力刀架车铣复合机床及仿真加工复杂零件
8.2.1 搭建四轴动力刀架车铣复合机床仿真加工
8.2.2 C轴插补与极坐标编程仿真
8.3 设定螺纹车削循环起始角度Q
8.4 G01P9与G73P9G42
第9章 搭建八轴五联动三主轴摆头双转台车铣复合加工中心仿真加工
9.1 主体结构及加工能力
9.1.1 主体结构
9.1.2 加工能力
9.2 搭建数控机床
9.2.1 整理文件
9.2.2 添加配置组件和模型
9.3 配置控制
9.3.1 定义主轴转向M代码
9.3.2 定义主轴转速极限编程指令
9.3.3 定义刀具主轴分度定向编程指令
9.3.4 定义中心架自动移动M代码
9.3.5 定义中心架自动夹紧M代码
9.3.6 定义防护门自动移动指令
9.3.7 高级控制选项的应用
9.3.8 定义车铣复合机床的自动换刀逻辑
9.4 机床设定
9.5 典型零件加工工艺及程序
9.5.1 工艺
9.5.2 含主轴对接的主子程序
9.6 创建刀具文件
9.7 建立坐标系统并设定G-代码偏置
9.7.1 两车削主轴上添加设计
9.7.2 建立工件坐标系G54/G55
9.7.3 用额外的偏置设定G-代码偏置
9.8 主轴静态对接仿真运行
9.9 主轴动态对接切断仿真
9.9.1 创建仿真项目
9.9.2 添加标志模型
9.9.3 手动查看进给轴
9.9.4 查看机床初始位置
9.9.5 零件主轴动态对接切断程序分析
9.9.6 零件主轴装夹毛坯、创建G54
9.9.7 零件背轴装夹设计、创建G55
9.9.8 建立子系统的基础工作偏置
9.9.9 设定主轴对接G-代码偏置
9.9.10 设定零件背轴G-代码偏置
9.9.11 零件主轴动态对接切断程序仿真运行
9.9.12 零件背轴动态对接切断程序仿真运行
第10章 几种高效机床的搭建与仿真加工
10.1 排刀刀架数控车床
10.1.1 组合刀具布局组件排刀刀架
10.1.2 设定机床
10.1.3 设定G-代码偏置
10.1.4 仿真加工试运行
10.1.5 G92车多头螺纹起始角Q设定
10.1.6 仿真加工正确
10.2 华中宏程序在排刀刀架数控车床上的应用
10.2.1 创建文件
10.2.2 配置宏语句
10.2.3 宏程序举例
10.2.4 设定G-代码偏置
10.2.5 仿真加工试运行
10.3 车方数控车床
10.3.1 车方原理
10.3.2 创建文件
10.3.3 搭建机床
10.3.4 设定机床
10.3.5 配置刀具
10.3.6 程序分析
10.3.7 创建工件坐标系、设定G-代码偏置
10.3.8 仿真运行
10.4 双刀塔数控车床仿真
10.4.1 创建文件
10.4.2 组件与模型
10.4.3 恢复机床偏置设定机床
10.4.4 配置刀具
10.4.5 程序分析
10.4.6 坐标系统与双刀塔G-代码偏置设定
10.4.7 仿真加工
10.5 加载铣削动力头仿真
10.5.1 程序特点
10.5.2 设定G-代码偏置
10.5.3 安装动力头仿真运行
第11章 VT优化程序
11.1 OptiPath刀轨优化程序
11.1.1 优化方法与目标值的设定
11.1.2 OptiPath优化的一般流程
11.1.3 深度/宽度 表格和体积去除法OP优化程序
11.1.4 屑厚&体积OP优化程序
11.1.5 体积去除OP优化程序
11.2 Force力优化程序
11.2.1 Force优化程序特点
11.2.2 Force优化程序的一般流程
11.2.3 仅屑厚Force力分析
11.2.4 仅屑厚Force力优化程序
11.2.5 屑厚&力Force力优化程序
11.3 仅空走刀优化
11.4 其他优化模式
11.4.1 向数控程序中学习优化
11.4.2 当切削时提示优化
第12章 NXV智能化仿真加工
12.1 VT连接CAM软件
12.1.1 查看软件版本
12.1.2 设定变量
12.2 NXV接口设置方法
12.2.1 VERICUT接口对话框
12.2.2 文件
12.2.3 操作
12.2.4 模型
12.2.5 NC程序
12.2.6 G-代码偏置
12.2.7 优化
12.2.8 VERICUT接口选项
12.3 NXV智能化加工应用
12.3.1 创建夹具装配组件节点和刀轨程序组
12.3.2 创建工位1夹具装配组件及刀轨
12.3.3 创建工位2夹具装配组件及刀轨
12.3.4 创建工位3夹具装配组件及刀轨
12.3.5 创建VT模板
12.3.6 NXV接口设置
12.3.7 运行仿真
12.3.8 创建报告
封底
机械工业出版社 京icp备14043556号-1 (署)网出证(京)字第214号 Copyright (C) 2001 CmpBook. All Rights Reserved


 电话
 邮箱
 地址